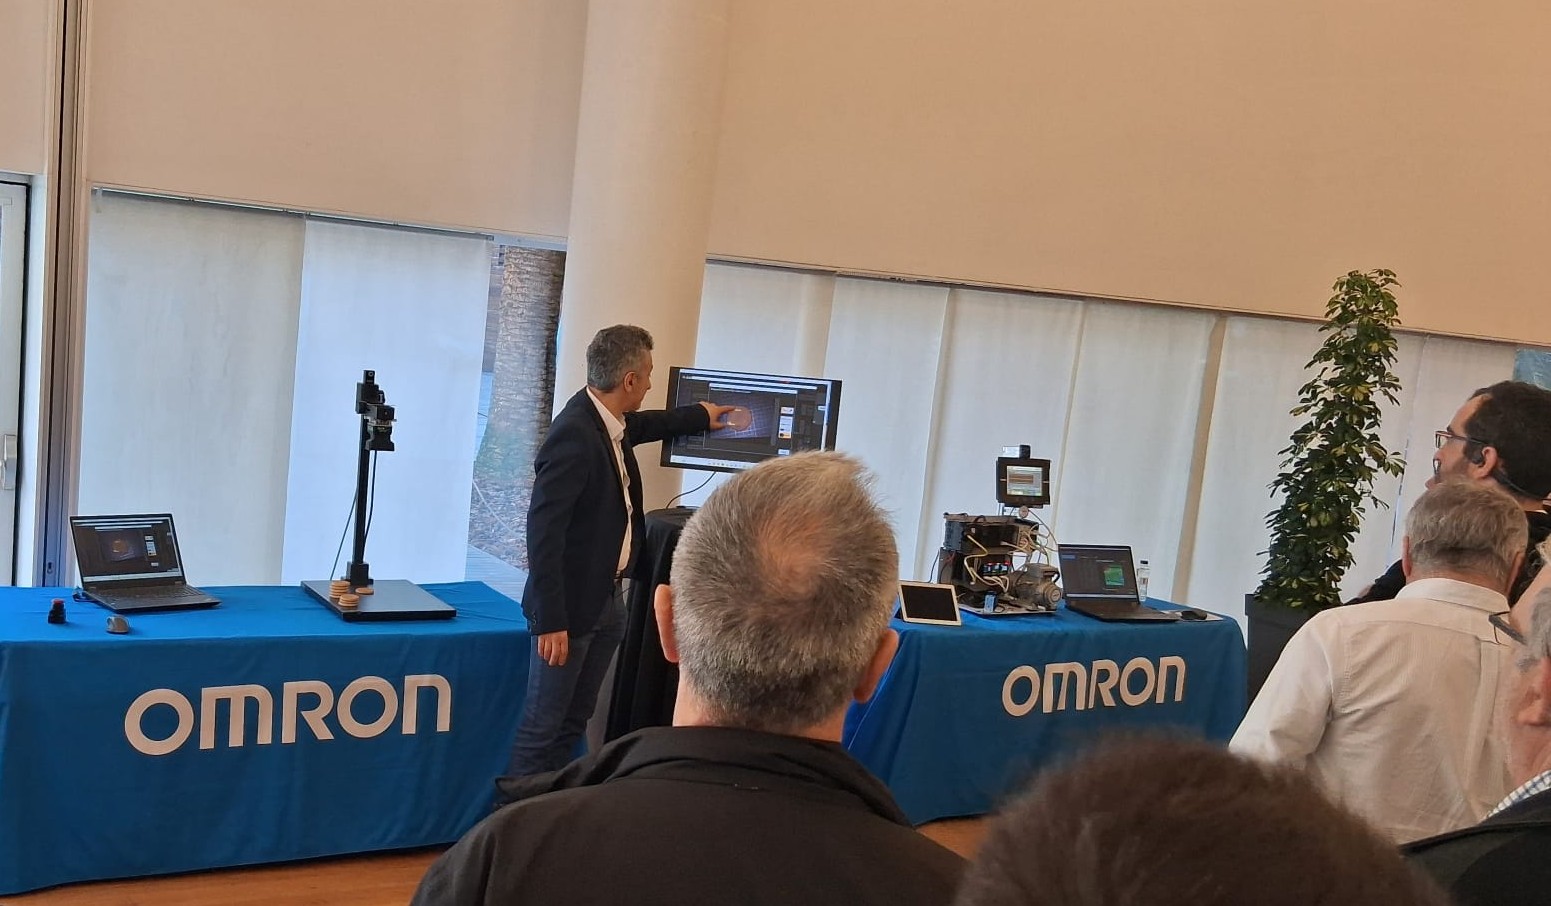
Ayer asistimos al evento “Optimizando el mañana: Excelencia en Automatización”, organizado por OMRON junto a ARAIZ en el Hotel Hiberus (Zaragoza), donde se habló de cómo convertir problemas operativos en ventajas. Se habló de identificación de alta velocidad, robótica móvil, mantenimiento predictivo, visión artificial y seguridad industrial. Pero una pregunta que sigue sin respuesta en muchas plantas: si la tecnología está disponible y el retorno de inversión es rápido, ¿por qué siguen ahí los mismos problemas? La respuesta, por nuestra experiencia, está en la integración de automatización industrial y en cómo se conectan las soluciones sobre el proceso.
Los problemas de siempre, en plantas técnicamente maduras
En la mayoría de plantas industriales los puntos críticos se repiten de forma recurrente:
- Poca fiabilidad en identificación y trazabilidad.
- Baja digitalización de procesos críticos.
- Riesgos de seguridad mal gestionados.
- Paradas no planificadas en líneas de producción.
- Desorganización del flujo productivo y cuellos de botella no detectados.
Estos problemas no son por falta de oferta tecnológica en el mercado. Casi siempre las plantas disponen de sensores avanzados, autómatas programables (PLC), pantallas HMI e incluso sistemas de visión artificial.
El fallo aparece cuando cada una de estas soluciones se instala como una isla aislada. Al no existir una comunicación fluida entre los equipos de campo, el sistema de control y las capas de gestión de planta (MES, SCADA), la información se fragmenta y los problemas de fiabilidad continúan.